Kaplamanın yapışma performansı, yüzey temizliğinin kalitesine bağlıdır. Yüzey hazırlığı derecelerini, yöntemlerini ve şantiyede sık karşılaşılan hataları ele alıyoruz.
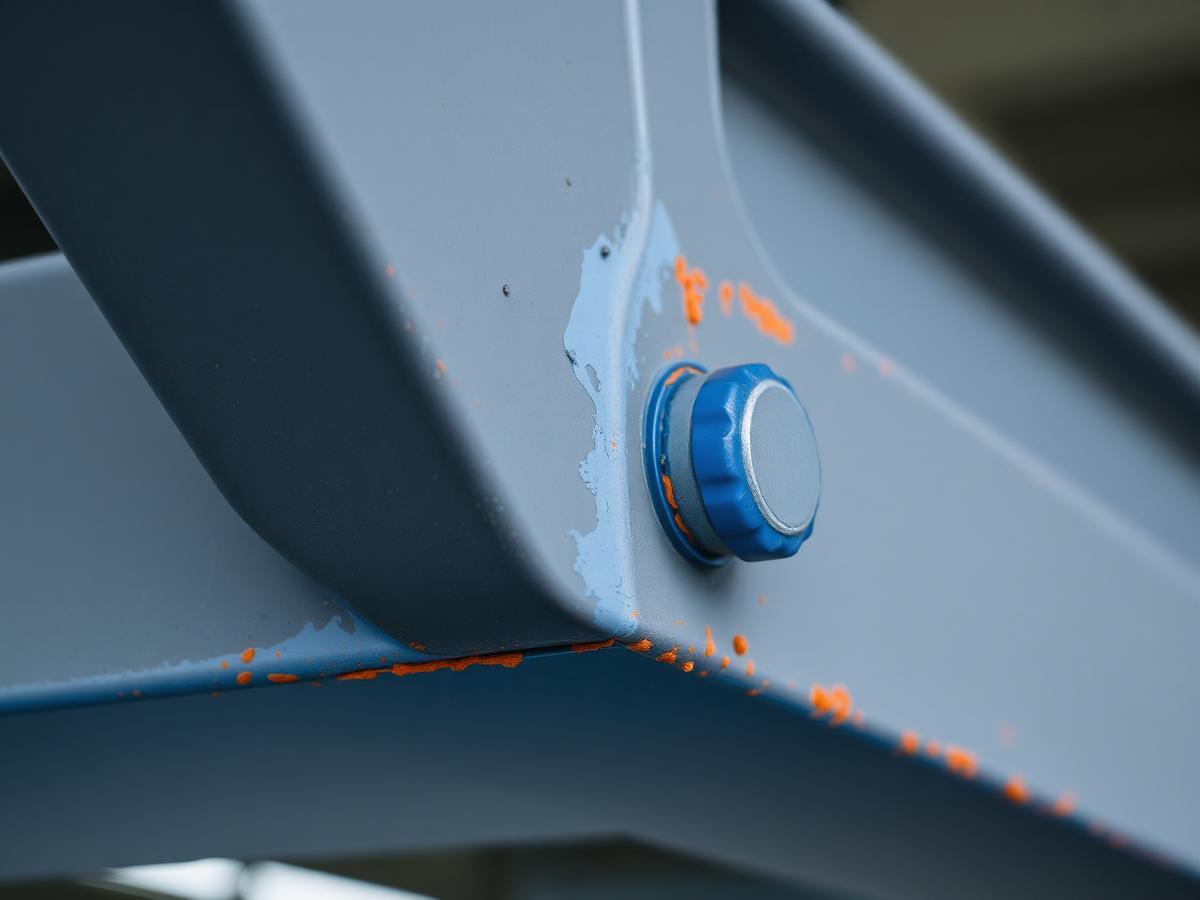
Kaplamalarda görülen erken soyulmaların %80’e kadarı malzemeden değil, alt yüzeyin hazırlanmasından kaynaklanır. Ürün sertifikalı ve gerekli kalınlıkta uygulanmış olsa bile altında hadde tufalı, tuz veya yağ tabakası kalmışsa sistem ilk sıcaklık döngüsünde performansını kaybedebilir.
Yüzey Temizliği Dereceleri
- Sa 2 — kuru iç mekânlar için temel aşındırıcı püskürtme temizliği
- Sa 2½ — çoğu endüstriyel tesis ve agresif ortam için standart yüzey hazırlığı
- St 2 / St 3 — işletme koşulları nedeniyle aşındırıcı püskürtmenin mümkün olmadığı yerlerde mekanik temizlik
Astarlamadan Önce Kontrol Edilen Hususlar
- Yüzey pürüzlülüğü göz kararıyla değil, seçilen astara göre belirlenmelidir
- Yüzey tozdan ve tuz kalıntılarından arındırılmalıdır
- Yüzey sıcaklığı çiy noktasının en az 3 °C üzerinde olmalıdır
- Bağıl nem, izin verilen uygulama aralığında olmalıdır
Yaygın Hata
Şantiyede en sık yapılan hata, yüzey temizliği ile astar uygulaması arasında fazla zaman bırakılmasıdır. Hazırlanmış çelik birkaç saat içinde oksitlenmeye başlayabileceğinden işler bölümler hâlinde planlanır: temizlenen alan aynı vardiyada astarlanır.
Tesisinizi korumaya hazır mısınız?
Projenizi bize anlatın. ENKI uzmanları en uygun çözümü sunacak ve işin ön maliyet tahminini hazırlayacaktır.